
 Русский
 English
 Español
 Português
 Bahasa Indonesia
 اردو
 English (NG)
 বাংলা
 Español (MX)
 Tiếng Việt
 日本語
 한국어
 العربية
 Bahasa Melayu
 English (SG)
 Filipino
 ไทย
Передовой производственный процесс наших жестяных банок 125 г 1/4 Club
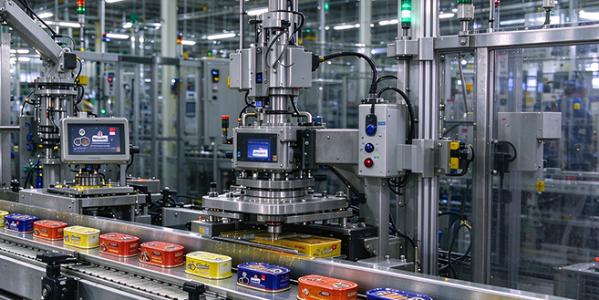
В GradeTinCans каждая пустая банка — результат строгой механической точности и передовой металлургии. Наши автоматизированные высокоскоростные производственные линии превращают высококачественные стальные рулоны в готовую к наполнению пищевую упаковку, выдерживающую ретортную стерилизацию, за бесшовный 7-этапный производственный процесс:
Шаг 1: Разматывание высококачественных рулонов и точная продольная резка
Производственный процесс начинается с особо чистых холоднокатаных рулонов электролитической жести (ETP), получаемых напрямую от ведущих заводов, таких как BAO STEEL и SHOUGANG. Гигантские стальные рулоны устанавливаются на автоматические разматыватели, выпрямляются для устранения остаточных напряжений, а затем разрезаются на точные высокооднородные металлические листы, откалиброванные до точной толщины, необходимой для вытяжных банок.
Шаг 2: Высокоточная офсетная литографическая печать и нанесение покрытий
Перед механическим формованием плоские листы жести проходят через наши современные линии многокрасочной офсетной литографии.
- Внешнее оформление: Термостойкие, безопасные для пищевых продуктов краски печатают индивидуальный дизайн вашего бренда с кристально четкой передачей точек. Внешний покрывной лак (OPV) наносится для защиты графики от царапин при последующей механической обработке.
- Внутренняя защита: На обратную сторону равномерно наносятся высококачественные органические лаки, на 100% не содержащие BPA (например, органозоли или эпоксифенольные смолы). Листы с покрытием проходят через термодинамические печи отверждения, обеспечивая полную химическую полимеризацию и создавая непроницаемый барьер против кислых томатных соусов и агрессивных рассолов.
Шаг 3: Формовка стакана и первая стадия неглубокой вытяжки
- Поскольку банка 125 г 1/4 Club является двухкомпонентной (2-Piece) тарой, у нее нет боковых швов или сварных соединений дна, что значительно снижает вероятность утечек. Листы с покрытием автоматически подаются в высокоскоростные прессы для формовки стаканов. Прецизионные штампы вырубают металл в круглые или скругленные прямоугольные заготовки и сразу выполняют первую неглубокую «вытяжку», превращая плоский лист в бесшовный металлический стакан с низкими стенками.
Шаг 4: Вторичная прямоугольная повторная вытяжка и утонение стенок
- Чтобы получить классическую прямоугольную геометрию 1/4 Club без разрыва или растрескивания жести либо внутреннего лака, стакан проходит серию последовательных операций повторной вытяжки. Специализированные формовочные штампы тщательно распределяют металл, вытягивая стенки вверх при сохранении идеально равномерной толщины дна. Стенка утоняется для оптимизации расхода материала при сохранении высокой сопротивляемости сжатию.
Шаг 5: Автоматическая обрезка кромки и отбортовка
- По мере вытяжки стакана до окончательной глубины верхняя кромка остается неровной из-за направленного потока металла (образования фестонов). Необработанные банки поступают в автоматический роторный обрезной станок, который срезает неровные верхние отходы с допуском на уровне микрон. Сразу после этого чистая верхняя кромка подвергается отбортовке: край слегка отгибается наружу, создавая идеальный радиус, необходимый для оборудования клиента по двойной закатке.
Шаг 6: 100% онлайн-оптоэлектронное обнаружение утечек
- Чтобы гарантировать поставку без дефектов на рыбоконсервные заводы Юго-Восточной Азии, 100% готовых банок проходят через наш высокоскоростной автоматизированный блок онлайн-контроля.
- Устройство проверки высоким давлением / световой контроль: каждая банка подвергается автоматическому дифференциальному тестированию давления и сверхчувствительному оптоэлектронному обнаружению микроотверстий. Банки даже с субмикронным разрывом, трещиной или дефектом фланца автоматически сбрасываются с линии пневматическими отбраковочными устройствами, защищая ваши фасовочные линии от нарушений герметичности.
Шаг 7: Автоматическая магнитная штабелировка и упаковка, пригодная для морской перевозки (автоматическая магнитная штабелировка и тяжелая экспортная упаковка)
- Безупречные пустые банки захватываются автоматическими магнитными паллетизаторами, аккуратно выравниваются и укладываются слоями на паллеты повышенной прочности для экспорта, прошедшие термическую обработку. Между каждым слоем размещаются высокопрочные пластиковые прокладные листы, чтобы избежать трения металла о металл. Затем вся паллета полностью оборачивается многослойной прочной влагобарьерной стретч-пленкой, дополненной верхними крышками и жесткими угловыми протекторами, что гарантирует прибытие банок на вашу производственную площадку в стерильном состоянии, без ржавчины и вмятин.