
 Español (MX)
 English
 Español
 Русский
 Português
 Bahasa Indonesia
 اردو
 English (NG)
 বাংলা
 Tiếng Việt
 日本語
 한국어
 العربية
 Bahasa Melayu
 English (SG)
 Filipino
 ไทย
El avanzado proceso de fabricación de nuestras latas de hojalata 125g 1/4 Club
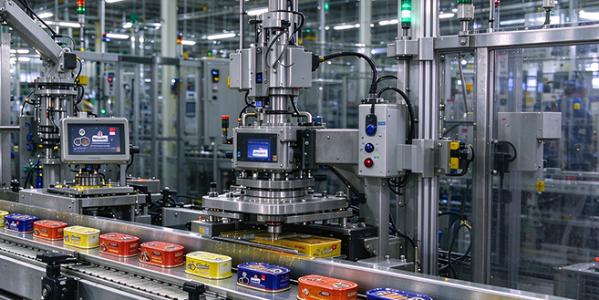
En GradeTinCans, cada envase vacío es producto de una rigurosa precisión mecánica y metalurgia avanzada. Nuestras líneas de producción automatizadas y de alta velocidad convierten bobinas de acero premium en envases alimentarios listos para llenar y seguros para retorta mediante un proceso de fabricación continuo de 7 etapas:
Paso 1: Desenrollado de bobinas premium y corte longitudinal de precisión (desenrollado de bobinas y corte longitudinal de precisión)
El proceso de fabricación comienza con bobinas de hojalata electrolítica (ETP) ultrapuras y laminadas en frío, obtenidas directamente de acerías de primer nivel como BAO STEEL y SHOUGANG. Las enormes bobinas de acero se montan en desbobinadoras automatizadas, se enderezan para eliminar la memoria de tensión y luego se cortan longitudinalmente en láminas metálicas precisas y de alta uniformidad, calibradas al espesor exacto requerido para los envases embutidos.
Paso 2: Impresión litográfica offset de alta definición y recubrimiento (impresión de hojalata y recubrimiento interior de alta precisión)
Antes de la conformación mecánica, las láminas planas de hojalata pasan por nuestras líneas de litografía offset multicolor de última generación.
- Diseño exterior: Tintas resistentes a altas temperaturas y aptas para contacto con alimentos imprimen el diseño personalizado de su marca con una reproducción de puntos nítida como el cristal. Se aplica un barniz de sobreimpresión exterior (OPV) para proteger los gráficos contra daños por rayones durante el troquelado posterior.
- Protección interior: El reverso se recubre de manera uniforme con lacas orgánicas premium 100% libres de BPA (como organosoles o resinas epoxi-fenólicas). Las láminas recubiertas pasan por hornos de curado termodinámico para garantizar una polimerización química completa, creando una barrera impermeable contra salsas de tomate ácidas y salmueras agresivas.
Paso 3: Formación de copa y embutición superficial de primera etapa (formación de copa y embutición superficial primaria)
- Debido a que la lata 125g 1/4 Club es un envase de dos piezas (2 piezas), no tiene costuras laterales ni soldaduras en el fondo, lo que minimiza enormemente los puntos posibles de fuga. Las láminas recubiertas se alimentan automáticamente a prensas de formación de copa de alta velocidad. Los troqueles de precisión recortan el metal en piezas en bruto circulares o rectangulares redondeadas y realizan al instante el primer "embutido" superficial, transformando la lámina plana en una copa metálica sin costuras y de paredes bajas.
Paso 4: Reembutición rectangular secundaria y planchado (reembutición rectangular secundaria y embutición progresiva con adelgazamiento)
- Para lograr la clásica geometría rectangular 1/4 Club sin desgarrar ni fracturar la hojalata o la laca interior, la copa pasa por una serie de operaciones progresivas de reembutición. Los troqueles de conformado especializados distribuyen cuidadosamente el metal, estirando las paredes hacia arriba mientras mantienen un espesor de base perfectamente uniforme. La pared se plancha (se adelgaza) para optimizar la eficiencia del material sin perder una alta resistencia al aplastamiento.
Paso 5: Recorte de bordes y rebordeado automatizados (proceso automatizado de recorte de bordes y rebordeado)
- A medida que la copa se embute hasta su profundidad final, el borde superior permanece desigual debido al flujo direccional del metal (formación de orejas). Las latas en bruto entran en una recortadora rotativa automatizada que corta el desperdicio superior desigual con una tolerancia a nivel de micras. Inmediatamente después, el borde superior impecable pasa por un proceso de rebordeado, doblando el labio ligeramente hacia afuera para crear el radio perfecto que requiere la maquinaria de doble engarzado del cliente.
Paso 6: Detección de fugas optoelectrónica en línea al 100% (detección de fugas en línea al 100% por medios optoelectrónicos y de presión)
- Para garantizar una entrega sin defectos a las enlatadoras de pescado del Sudeste Asiático, el 100% de las latas terminadas pasan por nuestro bloque de inspección automatizado en línea de alta velocidad.
- Probador de alta presión / Probador de luz: Cada una de las latas se somete a pruebas automatizadas de presión diferencial y a una detección optoelectrónica ultrasensible de agujeros de alfiler. Las latas con incluso una ruptura, fractura o defecto en el reborde de tamaño submicrónico son expulsadas automáticamente de la línea por rechazadores neumáticos, lo que protege sus líneas de empaque de fallas de sellado.
Paso 7: Paletización magnética automatizada y embalaje marítimo (Paletización magnética automatizada y embalaje pesado para exportación)
- Las latas vacías impecables son recogidas por paletizadores magnéticos automatizados, alineadas cuidadosamente y colocadas en capas sobre tarimas de exportación resistentes y tratadas térmicamente. Se colocan hojas deslizantes de plástico de alta resistencia entre cada capa para evitar la fricción metal con metal. Luego, la tarima completa se envuelve por completo con película estirable multicapa de alto calibre con barrera contra la humedad, junto con cubiertas superiores y protectores de bordes rígidos, lo que garantiza que las latas lleguen al piso de su fábrica en condiciones estériles, libres de óxido y sin abolladuras.